ГОСТ 1583-93 — межгосударственный стандарт «Сплавы алюминиевые литейные. Технические условия», действующий в России и ряде стран СНГ. Он задаёт марки сплавов, их химический состав, механические и технологические свойства, а также правила приёмки и методы испытаний. Для инженера-технолога, конструктора и снабженца это базовый документ: по нему подбирают материал под конкретную деталь, оформляют сертификаты и паспорта на продукцию, обосновывают замену сплава при закупке. Ниже — разбор стандарта по существу: что именно он нормирует, как читать таблицы и на что смотреть при входном контроле партии отливок.
Область применения и назначение стандарта
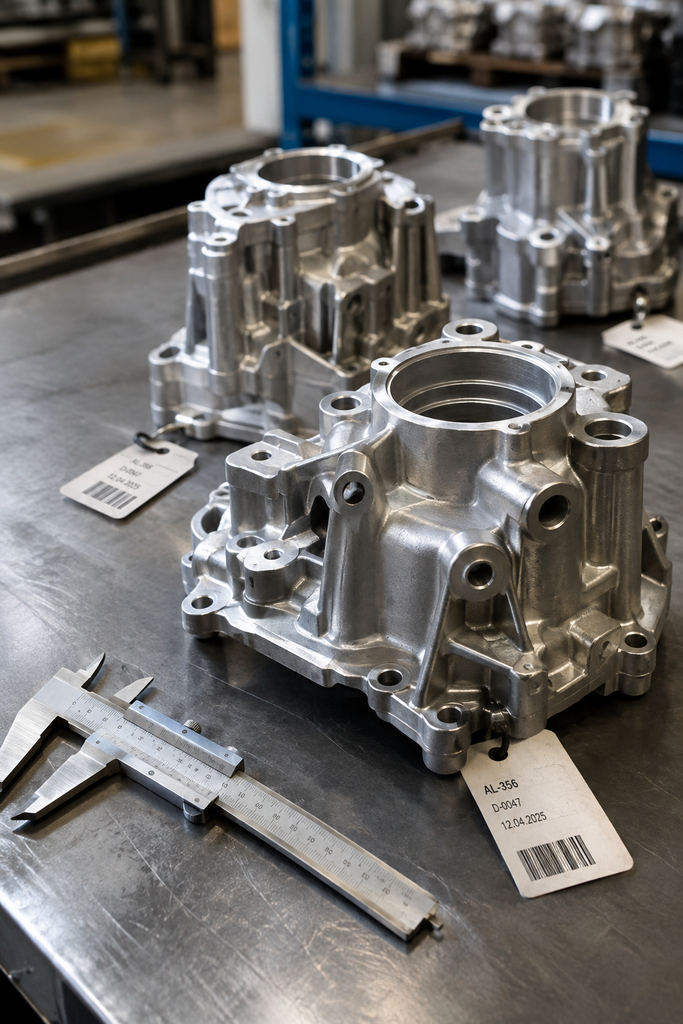
Стандарт распространяется на литейные алюминиевые сплавы, предназначенные для изготовления фасонных отливок. Он охватывает как сплавы, выплавляемые на металлургических заводах и поставляемые в чушках, так и готовые отливки, получаемые литейными цехами. Документ не описывает технологию литья как таковую — он устанавливает требования к результату: к материалу, из которого отливка сделана, и к её приёмочным характеристикам.
Назначение стандарта — обеспечить взаимозаменяемость и предсказуемость свойств литейной продукции. Когда конструктор указывает в чертеже марку по ГОСТ 1583-93, он фиксирует конкретный химический состав и уровень механических свойств. Поставщик, в свою очередь, обязан подтвердить соответствие партии этим требованиям. Так стандарт связывает проектирование, производство и закупку в один прозрачный контур.
Сплавы по этому документу применяются в машиностроении, приборостроении, авиационной и автомобильной промышленности — везде, где нужны лёгкие детали сложной геометрии с заданными прочностными характеристиками. Типичные изделия: корпусные детали, кронштейны, арматура, элементы насосов и редукторов.
Марки алюминиевых сплавов для отливок
Стандарт охватывает несколько групп сплавов, различающихся основным легирующим элементом и, соответственно, комплексом свойств. Условно их можно разделить по базовым системам:
- Алюминий–кремний (силумины) — самая массовая группа. Отличается хорошей жидкотекучестью, низкой усадкой и технологичностью при литье в песок, кокиль и под давлением.
- Алюминий–медь — сплавы с повышенной прочностью и жаропрочностью, но более сложные в литье.
- Алюминий–магний — коррозионностойкие сплавы с хорошим сочетанием прочности и пластичности.
- Алюминий–цинк — материалы с высокой прочностью после термообработки, применяемые в нагруженных узлах.
Среди наиболее востребованных марок, которые встречаются в заказах, — АК12, АК7ч, АК9ч, АМг5К и ряд других. Каждой марке присвоено условное обозначение, отражающее основной легирующий элемент и особенности состава. Для части сплавов в стандарте приведены аналоги по зарубежным стандартам, что упрощает работу с импортными чертежами и подбор заменителей.
Выбор марки — не формальность. Силумин подойдёт для тонкостенной корпусной детали, где важна заполняемость формы, а сплав на основе алюминий–медь — там, где деталь работает при повышенных температурах. Ошибка в подборе ведёт либо к браку по литью, либо к преждевременному выходу изделия из строя.
Химический состав сплавов
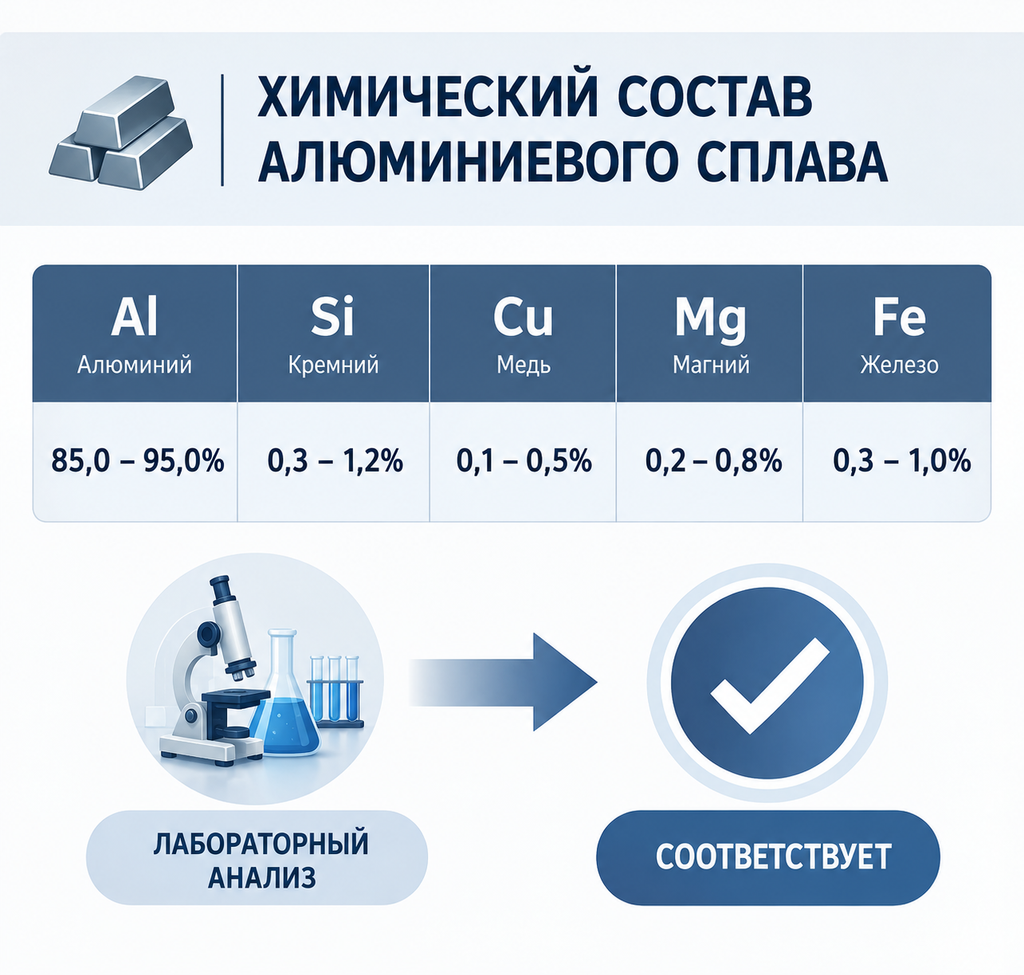
Химический состав — ядро стандарта. В нём приведены таблицы массовых долей основных легирующих элементов и допустимых примесей для каждой марки. Именно эти таблицы используют при входном контроле: если содержание элемента выходит за установленные пределы, партия считается несоответствующей и подлежит отбраковке.
Ключевые моменты, на которые стоит обращать внимание при работе с таблицами состава:
- Для каждого элемента указан не одно значение, а диапазон — от и до. Это технологический допуск, а не «идеальная» цифра.
- Примеси нормируются отдельно и часто по нескольким элементам сразу: железо, кремний, медь, цинк, титан и другие.
- Суммарное содержание примесей также может ограничиваться, особенно для ответственных марок.
Практический вывод для снабжения и ОТК: сертификат качества от поставщика должен содержать фактический химический анализ плавки, а не только ссылку на марку. Сверить состав можно с прайслистом на металлопрокат. Сверка этого анализа с таблицами стандарта — первый и самый быстрый способ отсеять сомнительную партию ещё до механических испытаний.
Технические требования к отливкам
Технические требования к отливкам касаются не только материала, но и состояния готового изделия. Стандарт и связанные с ним документы задают, каким должен быть результат литья, чтобы его можно было принять без замечаний. Для литейного производства важны и детали трубопровода и запорная арматура. Речь о совокупности характеристик:
- Соответствие марки сплава и химического состава заявленным в заказе.
- Уровень механических свойств — временное сопротивление, относительное удлинение, твёрдость — в зависимости от способа литья и режима термической обработки.
- Отсутствие недопустимых дефектов: трещин, грубых раковин, неслитин, недоливов.
- Соответствие геометрии чертежу с учётом допусков и припусков.
- Качество поверхности и, при необходимости, следов механической обработки.
Отдельно нормируются технологические свойства — жидкотекучесть, склонность к усадке, герметичность. Смежные требования описаны в разделе про сортовой прокат. Для литья алюминиевых сплавов эти параметры критичны: они определяют, можно ли вообще получить деталь заданной конфигурации без внутренних дефектов. Поэтому требования к отливкам всегда читают в связке: марка — свойства — способ литья — термообработка.
Технология литья алюминиевых сплавов
Стандарт не предписывает конкретную технологию, но свойства отливки напрямую зависят от способа её получения. Сравнить можно с нержавеющим прокатом. На практике применяют несколько методов, и каждый даёт свой уровень механических характеристик при одной и той же марке:
- Литьё в песчаные формы — универсальный и наиболее экономичный способ для крупных и средних деталей, в том числе единичных.
- Литьё в кокиль (металлическую форму) — обеспечивает более плотную структуру и лучшие свойства за счёт ускоренного охлаждения.
- Литьё под давлением — для массовых тонкостенных деталей с высокой точностью размеров.
- Специальные методы — литьё в оболочковые формы, по выплавляемым моделям — для сложной геометрии и повышенных требований.
Именно поэтому в таблицах механических свойств одна и та же марка может показывать разные значения: они привязаны к способу литья и виду термообработки. Дополнительно смотрите цветной прокат. Термическая обработка — отдельный рычаг управления свойствами: отжиг снимает внутренние напряжения, закалка и старение повышают прочность. Для литейного производства это означает, что марку и технологию подбирают совместно, а не по отдельности.
Допуски, припуски и класс точности отливок
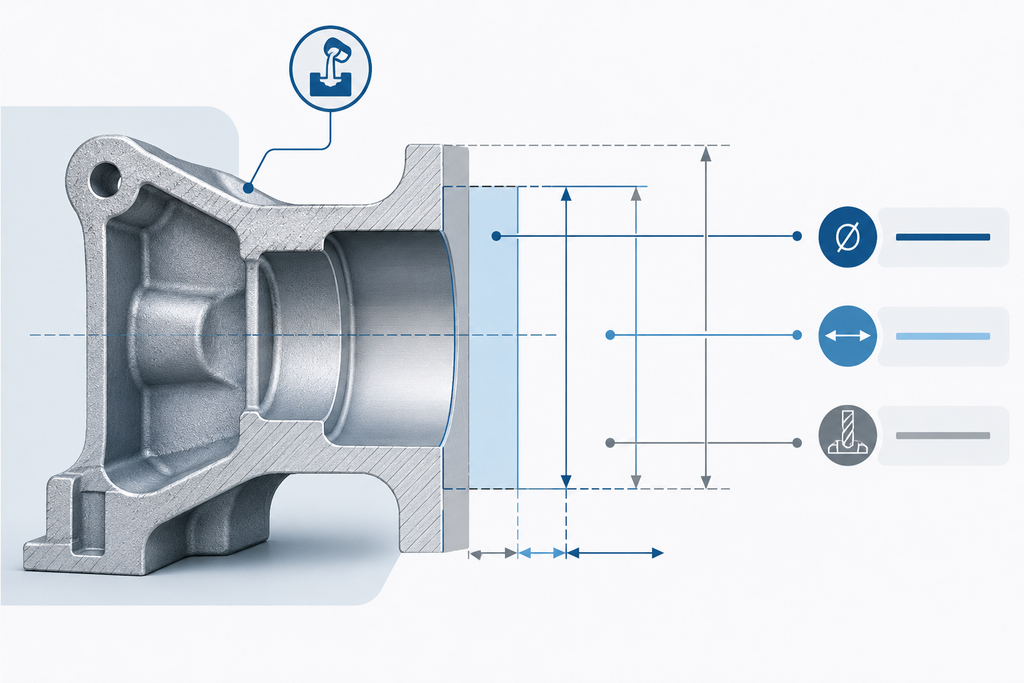
Геометрическая точность отливки нормируется отдельно от химического состава. Здесь работают понятия допуска, припуска и класса точности. Полезно также изучить листовой прокат. Разберёмся без путаницы:
- Допуск — разрешённое отклонение размера готовой отливки от номинала по чертежу.
- Припуск — слой металла, оставляемый на поверхности под последующую механическую обработку, чтобы после снятия стружки получить нужный размер и чистоту.
- Класс точности — категория, определяющая, насколько жёстко нормируются отклонения для данной отливки.
Чем выше требуемая точность, тем дороже производство: нужны более точные формы, стабильный процесс, дополнительный контроль. Смежные позиции есть в каталоге трубы. Поэтому класс точности и величину припусков назначают осознанно — с запасом под реальные возможности литейного участка и с учётом того, какие поверхности вообще будут обрабатываться. Если деталь не проходит по размеру из-за заниженного припуска, исправить это после отливки уже нельзя.
Для заказчика это практический вопрос цены и сроков: необоснованно завышенный класс точности удорожает партию, а заниженный — приводит к браку на этапе мехобработки. При заказе отливок с последующей фрезерной или токарной обработкой припуски закладывают так, чтобы снять дефектный поверхностный слой и выйти на чертёжный размер.
Дефекты отливок и методы их контроля
Дефекты отливок — тема, которая напрямую влияет на приёмку. Даже при корректном химсоставе партия может быть забракована из-за внутренних или поверхностных пороков. Для ремонта и зачистки пригодятся электроды сварочные. Наиболее распространённые виды:
- Усадочные раковины и пористость — следствие неравномерного затвердевания металла.
- Газовые раковины — результат захвата газов при заливке.
- Трещины — горячие (при затвердевании) и холодные (при остывании и обработке).
- Недоливы и спаи — незаполнение формы металлом.
- Неслитины и заливы — дефекты поверхности.
- Ликвация — неоднородность химического состава по сечению отливки.
Методы контроля подбирают под характер дефекта и ответственность детали. Визуальный осмотр и обмер выявляют поверхностные пороки и отклонения геометрии. Для внутренних дефектов применяют неразрушающие методы: рентгенографию, ультразвуковую дефектоскопию, капиллярный и магнитопорошковый контроль. Гидравлические и пневматические испытания проверяют герметичность корпусных деталей. Разрушающие испытания образцов дают фактические механические свойства.
Ключевой принцип: объём контроля должен быть обоснован. Для неответственной детали достаточно осмотра и обмера, для нагруженного узла — комплекса неразрушающих методов. Это фиксируется в документации на поставку и в программе приёмки.
Контроль качества и испытания отливок
Контроль качества отливок строится на сочетании химического, механического и геометрического контроля. Порядок действий при входном контроле партии обычно такой:
- Проверка сопроводительных документов: сертификат качества, паспорт партии, указание марки и плавки.
- Сверка химического анализа с таблицами состава стандарта.
- Испытания образцов на растяжение для подтверждения временного сопротивления и относительного удлинения.
- Проверка твёрдости — как экспресс-метод оценки соответствия.
- Контроль геометрии и, при необходимости, неразрушающая дефектоскопия.
Испытания отливок проводят на образцах, вырезанных из приливов или из тела отливки, в зависимости от того, что предусмотрено документацией. Важно, чтобы образцы отражали реальное состояние металла — с учётом способа литья и термообработки. Результаты оформляют протоколами, которые вместе с сертификатом становятся основанием для приёмки.
Для предприятий, которые закупают литейную продукцию регулярно, разумно выстроить входной контроль как регламент, а не как разовую проверку. Это снижает риск получить партию с плавающими свойствами и позволяет накапливать статистику по поставщикам.
Маркировка, упаковка и приёмка отливок
Маркировка отливок обеспечивает прослеживаемость — возможность связать готовую деталь с конкретной плавкой и партией. Как правило, марку сплава и номер партии наносят на саму отливку или на прикреплённую бирку, а также указывают в сопроводительных документах. Для мелких и точных деталей, где клеймо неуместно, маркировку переносят на упаковку.
Упаковка решает две задачи: защиту от механических повреждений при транспортировке и защиту от коррозии при хранении. Алюминиевые сплавы коррозионно устойчивы, но контакт с влагой и разнородными металлами всё же нежелателен, поэтому партии укладывают так, чтобы исключить трение и прямой контакт с агрессивной средой.
Приёмка отливок — финальный этап, на котором сходятся все предыдущие проверки. Партию принимают, если:
- Документы в порядке и марка соответствует заказу.
- Химический состав укладывается в таблицы стандарта.
- Механические свойства подтверждены испытаниями.
- Геометрия и качество поверхности соответствуют чертежу.
- Дефекты не превышают допустимых значений.
Если хотя бы один пункт не выполняется, партия либо возвращается поставщику, либо принимается с ограничениями по согласованию сторон — но такое решение всегда оформляется документально.
Часто задаваемые вопросы
Что регулирует ГОСТ 1583-93?
Стандарт устанавливает марки литейных алюминиевых сплавов, их химический состав, механические и технологические свойства, а также требования к приёмке и методам испытаний отливок.
Какие марки сплавов входят в стандарт?
Документ охватывает сплавы на основе систем алюминий–кремний, алюминий–медь, алюминий–магний и алюминий–цинк, включая распространённые марки АК12, АК7ч, АК9ч, АМг5К и другие.
Чем отличаются допуск, припуск и класс точности отливки?
Допуск — разрешённое отклонение размера от номинала, припуск — слой металла под механическую обработку, а класс точности задаёт, насколько жёстко нормируются эти отклонения для конкретной отливки.
Как контролируют качество отливок?
Сочетанием методов: проверка документов и химсостава, испытания образцов на растяжение, контроль твёрдости, обмер геометрии и, для ответственных деталей, неразрушающая дефектоскопия.
Какие дефекты отливок считаются недопустимыми?
Трещины, грубые усадочные и газовые раковины, недоливы, а также отклонения химсостава и механических свойств за пределы стандарта. Конкретный перечень допустимых дефектов зависит от назначения детали.
Можно ли заменить одну марку сплава другой?
Замена возможна, но только по согласованию с конструктором и с проверкой, что новый сплав обеспечивает нужные свойства и технологичность. Самостоятельная замена без пересчёта — риск получить брак или отказ изделия.
Поставка алюминиевого проката и отливок под задачу
Производственная Компания «Мегаполис» работает с металлопрокатом с 2007 года и поставляет продукцию по всей России — оптом и в розницу. Помимо сортового и листового проката, цветной прокат и позиции под литейное производство доступны к заказу, а собственный цех закрывает услуги по механической и термической обработке. Если нужно подобрать материал под конкретную деталь или проверить партию на соответствие стандарту, пришлите чертёж и требования — рассчитаем поставку и обработку. Актуальные позиции и цены — в прай слисте на металлопрокат.